

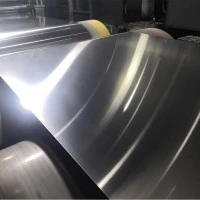

Alyuminiy folga ishlov berish jarayoni alyuminiyni qayta ishlash sanoatida eng ko'p ishlov berish bosqichlari, eng kichik qalinligi va eng qiyinchilikka ega alyuminiy mahsulotidir. Hozirgi vaqtda sanoatda ikkita tez-tez ishlatiladigan qayta ishlash texnologiyasi yo'llari mavjud: (1) ingot issiq haddeleme usuli; (2) Ikki rolikli quyish va prokat usuli.
Quyma issiq prokat usuli

Birinchidan, alyuminiy eritmasi tekis ingotga quyiladi, so'ngra gomogenizatsiya, issiq prokat, sovuq prokat, oraliq tavlanish va boshqa jarayonlardan so'ng, qalinligi taxminan {{{{3} bo'lgan plastinka ichiga sovuq haddeleme davom ettiriladi. }}}.4~1,0 mm folga blankasi sifatida (quyma → issiq prokat) ignabargli → sovuq prokat → folga prokat).
Quyma issiq haddeleme usulida issiq haddelenmiş igna birinchi navbatda ingot yuzasida oksid qatlami va aralashmalar kabi nuqsonlarni olib tashlash uchun frezalanadi, so'ngra gomogenlash orqali ingotning mikro tuzilishi yanada bir xil bo'ladi, so'ngra issiq prokat. , sovuq haddeleme va oraliq tavlanish va qayta kristallanish kabi bir nechta jarayonlardan so'ng, ignabargli ichki strukturaning bir xilligi va don hajmi sezilarli darajada yaxshilandi. Shuning uchun, issiq haddelenmiş ignabargli plitalar odatda sifatli bo'lib, yuqori sifatli ikki nol alyuminiy folga va chuqur ishlov berish uchun javob beradi. Alyuminiy folga mahsulotlari. Shu bilan birga, issiq haddelenmiş blankalar yuqori sifatli alyuminiy folga hosildorligini yaxshilashni cheklaydigan chuqur chizish jarayonida yuqori quloq rentabelligi, oson yorilish va notekis deformatsiya joylari kabi muammolarga ega.

Ikki rulonli quyma usuli
Quyma issiq haddeleme usuli bilan solishtirganda, quyma prokat usuli bilan alyuminiy folga blankalarini ishlab chiqarish jarayoni nisbatan sodda; ingot eritish, frezalash, homogenlash va issiq haddeleme kabi murakkab jarayon bosqichlaridan o'tishning hojati yo'q, lekin alyuminiy eritmasi to'g'ridan-to'g'ri quyiladi. Ikkita aylanadigan quyma tsilindrni (kristalizator) kiriting va qalinligi 4 dan 7 mm gacha bo'lgan plastinka olish uchun quyma va prokat maydonida bir vaqtning o'zida qotib qolish va issiq prokat jarayonlarini 2-3 soniya ichida yakunlang. Issiq haddelenmiş alyuminiy folga plitkalariga o'xshab, quyma prokatlar ham bir qator sovuq haddeleme va oraliq tavlanish jarayonlaridan o'tishi kerak va nihoyat 0.3~0,7 mm qalinlikdagi plitalarga o'raladi. alyuminiy folga ignalari sifatida.
Ikki rolikli quyma va prokat usuli oddiy uskunalarga, kam umumiy investitsiyalar va qisqa ishlab chiqarish tsikliga ega. Issiq haddelenmiş plitalar ishlab chiqarishda frezalash, gomogenlash va issiq haddeleme kabi ko'plab zerikarli jarayonlarni bartaraf qiladi. Shuning uchun alyuminiy folga blankalarini ishlab chiqarish uchun quyma-prokat usuli ko'proq mos keladi. Narx sezilarli darajada kamayadi; ammo, ikki rulonli quyma va haddeleme usuli bilan plitalarni ishlab chiqarish jarayonida turli xil sovutish usullari va issiq ishlov berish sharoitlari tufayli, quyma haddelenmiş plitalarning ichki tuzilishi asosan segregatsiya, notekis tuzilish va qo'pol don tuzilishi kabi kamchiliklarga ega. tavlanishdan keyin va uning sifatini nazorat qilish qiyinroq, shuning uchun yuqori sifatli alyuminiy folga mahsulotlarida nisbatan kamdan-kam qo'llaniladi.
Hozirgi vaqtda alyuminiy folga blankalariga qo'llaniladigan quyma va prokat jarayoni asta-sekin pishib bormoqda. Ko'proq kompaniyalar alyuminiy folga ishlab chiqarish uchun quyma va prokat jarayonidan foydalanishni boshlaydilar. Quyma va prokat alyuminiy folga uchun asosiy jarayonga aylandi. Quyma va prokat 1970-yillarda paydo bo'lgan va texnologiya hali ham mukammal emas.


